
Электромагнитная плита — это станочное приспособление, использующее управляемое магнитное поле для фиксации ферромагнитных заготовок на рабочем столе плоскошлифовального станка. В отличие от механических тисков или постоянных магнитов, сила притяжения здесь создаётся электрическим током в обмотках катушек, что позволяет оператору включать и отключать зажим одним поворотом рукоятки. Питание большинства станочных плит осуществляется постоянным током номиналом 110 В, который получается из стандартной заводской сети 220 или 380 В через понижающий трансформатор и выпрямитель. Схема подключения обязательно включает реле — оно защищает электрическую цепь плиты и отключает привод станка при исчезновении питания. Ниже — разбор устройства, принципа работы, электрических схем и инженерных нюансов эксплуатации электромагнитных плит для плоскошлифовальных станков.
Электромагнитная плита: устройство, принцип работы и особенности
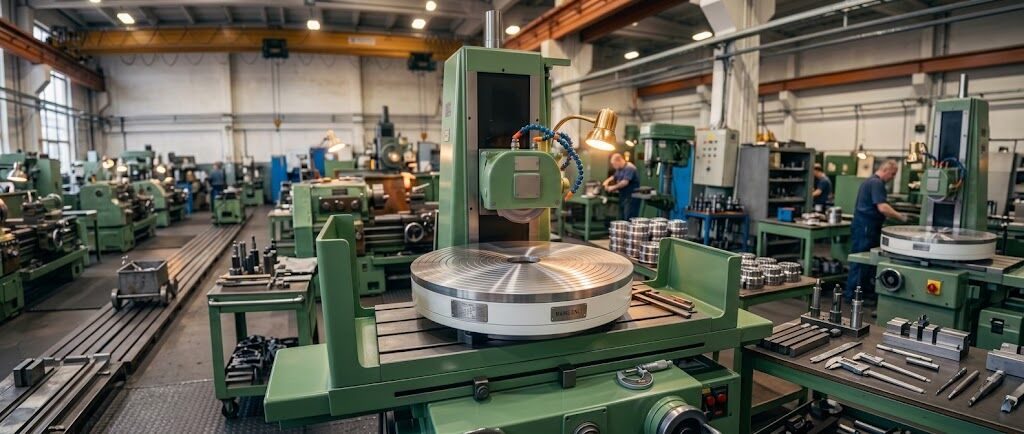
Электромагнитная плита — это устройство для закрепления заготовок из ферромагнитных материалов (стали, чугуна) на металлорежущих станках, в первую очередь плоскошлифовальных. Принцип её работы основан на способности железного сердечника намагничиваться под действием магнитного поля, создаваемого электрическим током в катушке. Когда через обмотку плиты протекает постоянный ток, сердечники намагничиваются, и их полюсные наконечники притягивают заготовку к рабочей поверхности — зеркалу плиты. Прекращение подачи тока размагничивает сердечники, и заготовка освобождается.

Физическая суть процесса — электромагнетизм. Электрический ток, проходя через витки медной обмотки, создаёт вокруг каждого витка магнитное поле. Сердечник из мягкой стали концентрирует и усиливает это поле, направляя магнитный поток к рабочей поверхности. Заготовка, будучи ферромагнитной, замыкает магнитный поток через себя, и сила притяжения удерживает её на месте во время обработки. Удельная сила притяжения современных станочных плит составляет порядка 25 Н/см² рабочей поверхности. Для сравнения: магнитные плиты на постоянных магнитах развивают до 80 Н/см², но проигрывают в управляемости.
Электромагнитная плита решает задачу, которую механические тиски решить не могут: она закрепляет тонкие и плоские детали, которые нельзя зажать за боковые поверхности, не деформировав их. Шлифование плоских поверхностей требует равномерного прижима по всей базовой плоскости — и магнитное поле обеспечивает именно такой прижим, без сосредоточенных усилий в точках контакта губок тисков. Обратная сторона этой универсальности — остаточный магнетизм: после снятия питания сердечники сохраняют слабое магнитное поле, и деталь может «прилипнуть» к зеркалу. Для её снятия требуется цикл размагничивания, который занимает от 8 до 20% вспомогательного времени обработки.
Ключевые физические параметры
- Удельная сила притяжения: 25 Н/см² (стандарт ГОСТ 30273-98)
- Номинальное напряжение питания: 110 В постоянного тока
- Потребляемая мощность: 100–300 Вт для типовых плит 200×630 мм
- Ток плиты: от 0,52 А (200×450 мм) до 3,81 А (730×1200 мм)
- Классы точности зеркала: Н (нормальная), П (повышенная), В (высокая), А (особо высокая)
Конструкция электромагнитной плиты: корпус, сердечники, катушки и зеркало
Конструктивно электромагнитная плита представляет собой стальной литой или сварной корпус, внутри которого закреплены сердечники с немагнитными прослойками между ними. На нижнюю часть каждого сердечника надета катушка из медного эмалированного провода. Снизу корпус закрыт крышкой, а свободное пространство залито эпоксидной смолой — это герметизирует обмотки от попадания смазочно-охлаждающей жидкости (СОЖ). Сверху на сердечниках расположено зеркало плиты — рабочая поверхность, которая шлифуется с высокой точностью и образует плоскость базирования заготовки.
Сердечники выполняются из мягкой стали — материала с высокой магнитной проницаемостью и низкой коэрцитивной силой. Низкая коэрцитивная сила означает, что после отключения тока сердечник почти полностью теряет намагниченность, что критически важно для быстрого съёма деталей. Немагнитные прослойки между сердечниками (обычно из латуни, меди или специальных сплавов) разделяют полюса, заставляя магнитный поток выходить через рабочую поверхность и замыкаться через заготовку, а не «закорачиваться» внутри корпуса. Без этих прослоек эффективность прижима упала бы многократно.
Катушки соединяются между собой последовательно — это стандартная схема для станочных плит. Последовательное соединение обеспечивает одинаковый ток через все обмотки, а значит, и одинаковую напряжённость магнитного поля под каждым полюсом. Напряжение питания при последовательном соединении распределяется между катушками: при 110 В на плиту каждая катушка получает свою долю напряжения в зависимости от числа полюсов. Реже применяется переключение с последовательного на параллельное соединение — в этом случае плита может работать от 220 В при последовательном соединении катушек или от 110 В при параллельном.
Зеркало плиты — наиболее ответственная часть. Его плоскостность и параллельность направляющим станка определяют точность шлифования. Зеркало периодически перешлифовывают, так как в процессе работы на нём появляются риски, вмятины и следы износа. Плита крепится к столу станка в Т-образных пазах, а её рабочая поверхность выставляется параллельно направлению поперечной подачи. Нарушение этого условия приводит к клиновидности обработанных деталей.
Совет эксперта компании «ПРОМСЕРВИС-М»: Рекомендуем перед установкой плиты на станок обязательно проверить сопротивление изоляции обмоток мегаомметром на 500 В. Норма — не менее 1 МОм. Если сопротивление ниже, плиту нельзя подключать: пробой изоляции на корпус приведёт к поражению оператора током и выходу из строя реле. Особенно это актуально для б/у плит, которые долго лежали без эксплуатации во влажном помещении.
Схема питания электромагнитной плиты: от сети 380 В до 110 В постоянного тока
Электромагнитные плиты станочного исполнения питаются постоянным током номиналом 110 В, реже — 24, 48 или 220 В. Промышленная сеть переменного тока 380 В или 220 В не подходит для прямого питания обмоток плиты по двум причинам: переменный ток создаёт переменное магнитное поле, которое вибрирует и греет сердечники, а напряжение сети слишком высоко для обмоток, рассчитанных на 110 В. Поэтому в цепи питания обязательно присутствует понижающий трансформатор и выпрямитель.
Типовая схема питания строится следующим образом. Первичная обмотка трансформатора подключается к сети переменного тока через предохранитель и выключатель. Вторичная обмотка даёт пониженное переменное напряжение, которое подаётся на выпрямитель. Выпрямитель собирается по однофазной двухполупериодной схеме — либо на четырёх диодах (мостовая схема), либо на двух диодах с трансформатором со средней точкой. Исторически применялись селеновые выпрямители, в современных плитах используются кремниевые диодные сборки. После выпрямителя постоянный ток подаётся на обмотку плиты через реле.
Наиболее рациональным вариантом выпрямителя для питания электромагнитных плит признана однофазная двухполупериодная схема — она даёт минимальные пульсации выпрямленного напряжения, что снижает нагрев сердечников и гул плиты при работе. Однополупериодные схемы проще, но дают большие пульсации и хуже работают на индуктивную нагрузку, которой является обмотка плиты. Сглаживающие конденсаторы большой ёмкости в цепях питания станочных плит обычно не применяются: индуктивность самой обмотки выполняет функцию сглаживания достаточно эффективно.
Инженерные нюансы: почему 110 В, а не 220?
Номинальное напряжение 110 В постоянного тока для станочных электромагнитных плит — не случайность, а результат компромисса между силой притяжения и безопасностью. При более высоком напряжении потребовалось бы меньше витков провода или провод меньшего сечения, но возросла бы опасность поражения током при пробое изоляции. При более низком — пришлось бы увеличивать сечение провода и массу катушек. Диапазон 24–220 В закреплён в ГОСТ как компромиссный: 110 В обеспечивает достаточную намагничивающую силу при разумных габаритах и приемлемом риске. Отдельные плиты выпускаются на 24 В (для малогабаритных станков) и на 220 В (для крупных столов), но 110 В — это де-факто стандарт отрасли.
Как электромагнитная плита подключается последовательно с реле и зачем это нужно
Последовательное включение реле в цепь питания электромагнитной плиты — это не просто «дополнительная деталь», а ключевой элемент безопасности станка. Реле выполняет две функции: во-первых, оно разрывает цепь питания обмотки плиты при отключении станка; во-вторых, его контакты блокируют пуск привода стола, если питание плиты пропало. Схема работает так: обмотка плиты и катушка реле тока (или реле напряжения) включены последовательно. Пока через плиту протекает рабочий ток, реле находится во включённом состоянии, и его замыкающий контакт разрешает пуск двигателя стола. Если питание плиты прерывается — сгорел предохранитель, отключился выключатель, пропало напряжение в сети — реле отпускает, и привод стола автоматически останавливается. Оператор физически не может начать шлифование, если плита не под напряжением.
В штатной комплектации плоскошлифовального станка 3Г71М применяется реле типа РПУ 1-315 на ток 0,8 А. Это реле рассчитано на номинальный ток плиты 200×630 мм, который при напряжении 110 В составляет примерно 2,1 А для плиты класса точности Н (потребляемая мощность 230 Вт). Однако на практике ток может отличаться: для плит того же размера, но другого класса точности или изготовленных по спецзаказу, ток может достигать 4 А и более. Если установить реле, рассчитанное на 0,8 А, в цепь с током 4 А, катушка реле сгорит — это типичная ошибка при замене штатной плиты на нештатную.
При замене реле важно подбирать его не только по номинальному току, но и по типу: для цепей постоянного тока 110 В подходят реле с соответствующим напряжением катушки. Например, реле РКТ-1 DC 100–400В рассчитано на коммутацию в цепях постоянного тока и подходит для замены штатных реле в станках с электромагнитными плитами. Установка реле переменного тока в цепь постоянного тока недопустима: дуга при размыкании постоянного тока не гаснет в нуле, как в переменном, и контакты обгорают за десятки срабатываний.
Совет эксперта компании «ПРОМСЕРВИС-М»: При замене электромагнитной плиты на станке 3Г71М или аналогичном обязательно проверьте паспортный ток новой плиты. Если он превышает 0,8 А (штатное значение для реле РПУ 1-315), замените реле на модель с соответствующим номиналом. Игнорирование этого правила — самая частая причина выхода из строя цепи питания плиты, причём отказ происходит не сразу, а после нескольких часов работы, когда катушка реле перегревается и межвитковая изоляция разрушается.
Мини-кейс: замена плиты на 3Г71М
Проблема. На производственном участке эксплуатировался станок 3Г71М со штатной плитой 200×630 мм класса точности Н. При переходе на обработку более точных деталей потребовалась плита класса П с большей удельной силой притяжения.
Решение. Установили новую плиту того же размера с паспортным током 3,2 А вместо штатных 2,1 А. При подключении к существующей панели питания реле РПУ 1-315, рассчитанное на 0,8 А, вышло из строя через 40 минут работы — катушка перегрелась и сгорела. Заменили реле на модель с номинальным током 5 А постоянного тока, дополнительно заменили предохранитель в цепи плиты на номинал 4 А.
Результат. Цепь питания восстановлена, станок запущен. Общие затраты на модернизацию — около 3 500 рублей, включая стоимость реле и предохранителя. Простой станка — 2 часа. Наработка после ремонта — более 6 месяцев без повторных отказов.
Какие напряжения питания применяются для станочных магнитных плит?
Электромагнитные плиты станочного исполнения выпускаются на несколько номинальных напряжений постоянного тока: 24 В, 48 В, 110 В и 220 В. Выбор напряжения определяется размерами плиты, требуемой силой притяжения и условиями безопасности. Плиты малых размеров (до 200×400 мм) чаще всего питаются от 24 или 48 В — это снижает риск поражения током и позволяет использовать компактные блоки питания. Плиты средних размеров (200×630, 320×800 мм) стандартно работают на 110 В. Крупногабаритные плиты (400×1000 мм и более) могут питаться от 220 В постоянного тока — при той же мощности ток вдвое меньше, что позволяет использовать провода меньшего сечения и снижает нагрев подводящих шин.
Магнитные плиты на постоянных магнитах вообще не требуют питания. Их сила притяжения — до 80 Н/см², что выше, чем у электромагнитных плит (25 Н/см²), но они не позволяют управлять зажимом дистанционно. Электропостоянные плиты (электромагнитные с постоянными магнитами) занимают промежуточное положение: для переключения состояния им требуется кратковременный импульс тока, а в рабочем режиме они удерживают заготовку за счёт постоянных магнитов. Такие плиты выпускаются с напряжением питания 340 В постоянного тока для переключения. Распространённость электропостоянных плит ограничена их сложностью и стоимостью.
| Тип плиты | Номинальное напряжение | Потребление в рабочем режиме | Удельная сила притяжения | Управляемость |
|---|---|---|---|---|
| Электромагнитная малая | 24–48 В DC | 100–150 Вт | 25 Н/см² | Плавная, дистанционная |
| Электромагнитная стандартная | 110 В DC | 230–330 Вт | 25 Н/см² | Плавная, дистанционная |
| Электромагнитная крупная | 220 В DC | 800–2100 Вт | 25 Н/см² | Плавная, дистанционная |
| Магнитная на постоянных магнитах | Не требуется | 0 Вт | 80 Н/см² | Ручная, механическая |
| Электропостоянная | 340 В DC (импульс) | Импульсное | 100–120 Н/см² | Дистанционная, с фиксацией |
Электромагнитные плиты доступны в нескольких стандартных исполнениях по напряжению и размерам. При выборе важно учитывать не только паспортное напряжение, но и фактический ток, который потребляет плита: он зависит от класса точности, количества полюсов и материала сердечников. Плита, рассчитанная на 110 В и 2,1 А, и плита на 110 В и 3,8 А — это разные нагрузки для цепи питания, и замену одной на другую нельзя производить без проверки коммутационной аппаратуры.
Как работает размагничивание и почему без него нельзя снять деталь?
После отключения питания электромагнитной плиты сердечники сохраняют остаточную намагниченность — от 2 до 8% от рабочего магнитного потока. Этого достаточно, чтобы тонкая деталь «прилипла» к зеркалу, и оператор не мог её снять без применения усилия. Проблема усугубляется тем, что при снятии детали с остаточной намагниченностью она сама становится магнитом и притягивает стружку, что мешает последующей обработке и измерению. Для устранения остаточного магнетизма применяется размагничивание — подача в обмотку плиты затухающих знакопеременных импульсов тока.
Простейший способ размагничивания, применявшийся в старых станках: после окончания шлифования через обмотку плиты пропускают небольшой ток противоположного направления. Это снижает остаточную намагниченность, но не устраняет её полностью. Более совершенный метод — подача серии импульсов убывающей амплитуды с чередующейся полярностью. Каждый импульс перемагничивает сердечник в противоположном направлении с чуть меньшей амплитудой, и после 10–20 импульсов остаточная индукция падает практически до нуля. В современных системах управления размагничиванием этот процесс автоматизирован и занимает несколько секунд.
Доля времени размагничивания в общем вспомогательном времени обработки составляет 8–20%. Для станка, работающего в полуавтоматическом цикле, это означает, что каждые 5–10 минут обработки добавляется 0,5–2 минуты на размагничивание и съём детали. Сокращение времени размагничивания — прямой резерв повышения производительности. Именно поэтому в современных плитах используются многоимпульсные демагнитизаторы с программируемой формой импульсов, которые сокращают цикл размагничивания до 2–3 секунд без ущерба для качества.
Мини-кейс: борьба с остаточным магнетизмом на участке мелких деталей
Проблема. Участок шлифования мелких подшипниковых шайб (толщина 2 мм, диаметр 25 мм) столкнулся с систематическим браком: после снятия с плиты шайбы притягивали абразивную пыль и металлическую стружку, из-за чего не проходили контроль шероховатости. Оператор тратил на очистку каждой детали вручную по 15–20 секунд.
Решение. Существовавшая штатная схема размагничивания давала только однополярный импульс и снижала остаточную индукцию до 4% вместо паспортных 2%. Заменили блок размагничивания на многоимпульсный с программируемой формой — 12 импульсов убывающей амплитуды с чередующейся полярностью. Полярность подключения обмотки плиты проверили и восстановили правильное чередование.
Результат. Остаточная индукция после размагничивания снизилась с 4% до 1,8%. Время очистки каждой детали сократилось с 15–20 секунд до нуля — детали выходят из цикла чистыми. Время размагничивания уменьшилось с 6 секунд до 2,5 секунд. Годовая экономия рабочего времени на участке из двух станков — около 340 человеко-часов.
Как мы пришли к современной электромагнитной плите
До середины XX века для закрепления плоских заготовок на шлифовальных станках применялись механические приспособления: тиски, прихваты, планки. Их главный недостаток — невозможность равномерного прижима тонких деталей. Тиски деформируют заготовку, прихваты оставляют следы, а установка каждой детали занимает минуты. Первые электромагнитные плиты промышленного назначения появились в 1930–1940-х годах и произвели революцию в шлифовании: установка детали сократилась до секунд, а деформация исчезла как класс.
Первые серийные плиты питались от мотор-генераторов — электродвигатель вращал генератор постоянного тока, который давал 110 В для обмоток. Мотор-генератор был громоздким, шумным и требовал регулярного обслуживания (замена щёток, смазка подшипников). В 1950-х годах на смену пришли селеновые выпрямители: трансформатор с вторичной обмоткой на 110 В и сборка селеновых шайб. Селеновые выпрямители были проще, но имели большое прямое падение напряжения (до 20–30 В на сборку), грелись и со временем деградировали. К 1980-м годам их вытеснили кремниевые диодные мосты, которые работают практически без потерь и не требуют обслуживания.
Тупиковой ветвью развития оказались плиты с питанием переменным током напрямую от сети. Идея была заманчивой: убрать выпрямитель и трансформатор, подать на обмотку переменный ток 220 В через тиристорный регулятор. Проблема — вибрация. Переменное магнитное поле с частотой 50 Гц заставляет сердечники и заготовку вибрировать с той же частотой, что при шлифовании даёт волнистость поверхности и ускоренный износ круга. От этой схемы отказались после серии натурных испытаний: шероховатость поверхности ухудшалась на 2–3 класса. Второй тупиковый вариант — использование постоянных магнитов с ручным переключением для плит средних размеров. Сила притяжения у таких плит выше, но операция переключения требует значительного физического усилия (до 20–30 кгс на рычаг), а дистанционное управление невозможно. Для станков с ЧПУ и полуавтоматических циклов это стало непреодолимым ограничением.
Современная электромагнитная плита с кремниевым выпрямителем и импульсным размагничиванием элегантно решает проблемы всех предшественников. Она управляется дистанционно, не создаёт вибрации, размагничивается за секунды и герметизирована эпоксидной смолой, что позволяет работать с СОЖ. Цена этого прогресса — зависимость от источника питания: при аварийном отключении электроэнергии плита мгновенно теряет силу притяжения, и заготовка может быть отброшена вращающимся кругом. Именно поэтому схема с последовательным реле и блокировкой привода стола стала обязательным элементом безопасности, а не опцией.
Совет эксперта компании «ПРОМСЕРВИС-М»: Советуем при выборе между электромагнитной и магнитной плитой для конкретного производства ответить на три вопроса. Первый: сколько деталей в смену обрабатывается? Если больше 50 — ручное переключение магнитной плиты станет узким местом. Второй: есть ли на участке стабилизатор или резервный источник питания? Если да, риск внезапного отключения электромагнитной плиты минимален. Третий: какова максимальная толщина заготовки? Для деталей тоньше 3 мм электромагнитная плита предпочтительнее, так как магнитная может деформировать тонкую деталь сильным полем.
Пять фактов об электромагнитных плитах, которые знают только практики
Факт первый: остаточный магнетизм зависит от истории намагничивания. Если плита длительное время работала с максимальной нагрузкой, остаточная индукция после отключения будет выше, чем после работы с неполной загрузкой. Это связано с гистерезисом магнитного материала: чем дальше рабочая точка уходит по кривой намагничивания, тем больше остаточная индукция при возврате к нулевому току. Практический вывод: для плит, работающих с тонкими деталями и требующих быстрого съёма, полезно периодически проводить «тренировочное» размагничивание на холостом ходу.
Факт второй: нагрев плиты снижает силу притяжения. Медная обмотка при нагреве увеличивает сопротивление, ток падает, и намагничивающая сила уменьшается. При нагреве обмотки до 80 °C (что вполне реально при длительной работе без перерывов) сила притяжения падает на 10–15%. Для точных работ это означает необходимость либо принудительного охлаждения, либо периодических пауз. В некоторых станках предусмотрена вентиляция подплитного пространства — это не роскошь, а необходимость.
Факт третий: «зеркало» плиты не вечное. Рабочая поверхность электромагнитной плиты шлифуется при изготовлении с точностью до 0,01 мм на 1000 мм длины. В процессе эксплуатации зеркало изнашивается, появляются риски от стружки, вмятины от ударных нагрузок. Периодическое перешлифование зеркала восстанавливает геометрию, но уменьшает толщину немагнитных прослоек между полюсами. После 5–7 перешлифовок эффективность плиты может упасть настолько, что потребуется замена. Ресурс зеркала при аккуратной эксплуатации — 10–15 лет.
Факт четвёртый: полярность подключения обмотки влияет на размагничивание. При замене выпрямителя или ремонте цепи питания важно соблюдать полярность подключения обмотки плиты. Если полярность перепутана, штатная схема размагничивания (подача тока противоположного направления) будет не размагничивать, а дополнительно намагничивать плиту. Деталь будет «прилипать» ещё сильнее. Проверка полярности — первое, что нужно сделать после любого ремонта цепи питания.
Факт пятый: параллельное соединение катушек вдвое увеличивает ток. Если плита штатно рассчитана на последовательное соединение катушек при 220 В, а её подключают к 110 В, переключив катушки параллельно, ток через каждую катушку удвоится. Это не значит, что плита сразу сгорит, но нагрев обмоток возрастёт в четыре раза (пропорционально квадрату тока). Длительная работа в таком режиме приводит к разрушению изоляции и межвитковому замыканию. Переключение схемы соединения катушек допустимо только при полном соответствии напряжения питания новой схеме.
Какие задачи решает электромагнитная плита для пользователя
Электромагнитная плита для шлифовального станка закрывает три класса задач, которые механические приспособления решают плохо или не решают вовсе. Первая — закрепление тонких плоских деталей (толщиной от 1 до 10 мм) без деформации. Тиски и прихваты создают сосредоточенные усилия, которые изгибают тонкую деталь; магнитное поле распределяет прижим равномерно по всей базовой плоскости. Вторая — быстрая смена заготовок. Установка и съём детали на магнитной плите занимают секунды, тогда как на механических тисках — десятки секунд. При серийном производстве разница в производительности достигает 20–30%. Третья — обработка деталей сложной формы, которые невозможно зажать за боковые поверхности. Магнитное поле удерживает деталь за плоскость, а не за габарит, что расширяет технологические возможности станка.
Для шлифовальных операций электромагнитная плита предпочтительнее ещё и потому, что абразивный круг не является ферромагнитным инструментом. Магнитное поле плиты простирается на расстояние до 15–20 мм над зеркалом, и если бы инструмент был из стали, он бы намагничивался и притягивал стружку. Но шлифовальный круг — абразивный, он не взаимодействует с магнитным полем. Именно поэтому область применения электромагнитных плит исторически ограничена плоскошлифовальными станками; на фрезерных или токарных станках, где инструмент стальной, магнитное поле создавало бы проблемы.
Мелкополюсные плиты — отдельный класс, предназначенный для закрепления мелких деталей. Шаг полюсов у таких плит уменьшен, что позволяет создавать локальные зоны высокой напряжённости поля под каждой мелкой деталью. Плита мелкополюсная для станка стоит дороже стандартной, но для обработки мелких деталей (подшипниковых колец, шайб, пластин) она незаменима. Круглая электромагнитная плита применяется на круглошлифовальных станках и станках с поворотным столом, где прямоугольная плита не помещается или не обеспечивает нужной конфигурации поля.
Магнитная плита для шлифовального станка на постоянных магнитах также находит применение — в основном на универсальных станках небольших размеров, где оператор работает с единичными деталями и ручное переключение не создаёт проблем. Для крупносерийного производства и станков с ЧПУ электромагнитный вариант остаётся безальтернативным.
| Параметр сравнения | Электромагнитная плита (110 В DC) | Магнитная плита (постоянные магниты) | Электропостоянная плита |
|---|---|---|---|
| Удельная сила притяжения | 25 Н/см² | 80 Н/см² | 100–120 Н/см² |
| Питание в рабочем режиме | 110 В DC, 100–330 Вт | Не требуется | Только импульс переключения |
| Управление | Дистанционное, от кнопки | Ручное, усилие 20–30 кгс | Дистанционное, с фиксацией |
| Поведение при отключении питания | Заготовка освобождается | Заготовка остаётся закреплённой | Заготовка остаётся закреплённой |
| Остаточный магнетизм | Есть, требует размагничивания | Есть, требует размагничивания | Минимальный |
| Стоимость | Средняя | Низкая | Высокая |
Технические характеристики и компоненты: что важно знать перед покупкой
При выборе электромагнитной плиты для конкретного станка ключевыми параметрами являются размер зеркала, номинальное напряжение питания, потребляемый ток, удельная сила притяжения и класс точности. Размер зеркала определяется габаритами обрабатываемых деталей: заготовка должна умещаться на плите с запасом 10–15% по периметру. Напряжение питания должно соответствовать возможностям панели питания станка: если штатная панель рассчитана на 110 В, подключение плиты на 220 В потребует замены трансформатора и выпрямителя. Ток плиты определяет требования к реле, предохранителям и сечению подводящих проводов.
| Компонент / параметр | Типовое значение / характеристика |
|---|---|
| Номинальное напряжение питания | 110 В постоянного тока (стандарт); 24, 48, 220 В — специальные исполнения |
| Потребляемая мощность | 100–300 Вт для плит 200×630 мм; до 2100 Вт для плит 400×1250 мм |
| Ток плиты (при 110 В) | 0,52 А (200×450) — 3,81 А (730×1200) |
| Удельная сила притяжения | 25 Н/см² (по ГОСТ 30273-98) |
| Классы точности зеркала | Н (нормальная), П (повышенная), В (высокая), А (особо высокая) |
| Материал сердечников | Мягкая сталь (низкоуглеродистая) |
| Материал обмотки | Медь, эмалированный провод |
| Герметизация | Эпоксидная смола (заливка корпуса) |
| Реле защиты | РПУ 1-315 (штатное для 3Г71М); РКТ-1 DC 100–400В (аналог) |
Стандартный ряд прямоугольных электромагнитных плит включает размеры от 125×250 мм до 400×1250 мм и более. Для каждой типоразмерной позиции ГОСТ 17519-87 устанавливает предельные отклонения размеров, массу и допустимые отклонения формы. Плиты изготавливаются со встроенным или приставным размагничивающим устройством, с выводной коробкой на продольной или поперечной грани. При заказе плиты нестандартного размера или с особыми характеристиками (например, мелкополюсной) параметры согласовываются с изготовителем индивидуально.
Плита мелкополюсная отличается уменьшенным шагом полюсов — от 4 до 8 мм вместо стандартных 12–18 мм. Это позволяет закреплять мелкие детали с площадью базирования от 100 мм². Круглая электромагнитная плита выпускается диаметром от 125 до 2500 мм и применяется на станках с вращающимся столом. Магнитная плита для шлифовального станка на постоянных магнитах обычно имеет размеры до 200×630 мм — при больших размерах усилие на рычаге переключения становится неприемлемым для оператора.
Электромагнитная плита — это инженерное решение, которое на протяжении почти века остаётся оптимальным для закрепления плоских ферромагнитных заготовок на шлифовальных станках. Её работа основана на простом физическом принципе, но реализация требует внимания к деталям: правильное питание 110 В постоянного тока, последовательное включение реле для защиты от аварийного срыва детали, регулярное размагничивание и контроль состояния зеркала. При выборе плиты важно учитывать не только размер и цену, но и совместимость с панелью питания станка, номинальный ток и класс точности. Магнитные плиты на постоянных магнитах остаются альтернативой для узких сценариев, но для серийного производства и автоматизированных станков электромагнитный вариант не имеет равнозначной замены.