
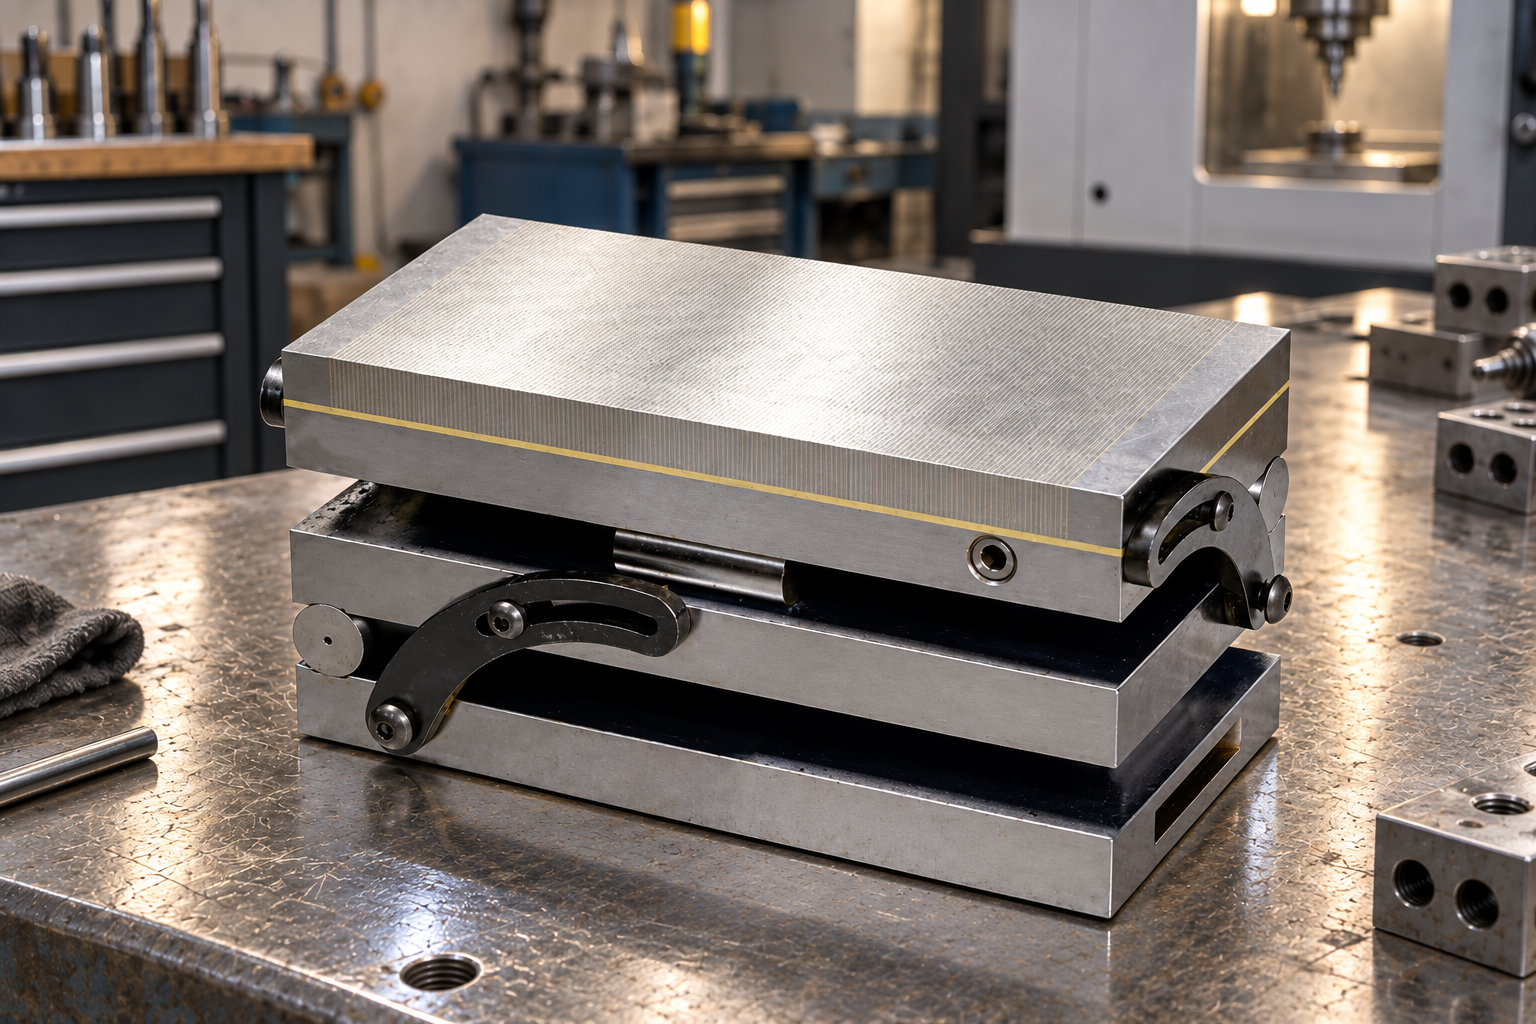
Синусная магнитная плита — это прецизионное станочное приспособление, объединяющее магнитный зажим заготовок с механизмом точной установки угла наклона. Конструктивно плита представляет собой магнитный блок, закреплённый на поворотном основании с цилиндрическими валиками, расстояние между осями которых известно с высокой точностью. Угол наклона задаётся путём подкладывания концевых мер длины под один из валиков, а его синус вычисляется по формуле sin α = H / L, где H — высота меры, L — база между осями валиков.
Синусная плита: назначение и особенности
Плита магнитная синусная — это приспособление для закрепления ферромагнитных заготовок под точным углом к рабочей поверхности станка. Основное назначение — шлифование, фрезерование и разметка наклонных поверхностей, пазов и уступов, где требуется угловая точность, недостижимая при использовании тисков или обычных прихватов.
В отличие от стандартных прямоугольных магнитных плит, которые обеспечивают только горизонтальное базирование, синусная плита добавляет вторую координату — угол. Это делает её незаменимой в инструментальном производстве, при изготовлении штампов, пресс-форм, режущего инструмента и калибров. Конструкция может быть одноповоротной (наклон в одной плоскости) или двухповоротной (наклон в двух взаимно перпендикулярных плоскостях), что позволяет обрабатывать сложные пространственные углы за одну установку.

Совет эксперта компании «ПРОМСЕРВИС-М»: Перед покупкой синусной плиты проверьте, соответствует ли заявленная база между валиками стандартному ряду (обычно 100, 200 или 250 мм). Нестандартная база усложняет расчёт углов и требует индивидуальных таблиц синусов, что повышает риск ошибки оператора.
Как устроена синусная магнитная плита: разбор узлов и механизмов
Устройство синусной магнитной плиты включает три функциональных уровня: нижнее основание, поворотный механизм и магнитный блок. Понимание их взаимодействия необходимо для корректной эксплуатации и диагностики погрешностей.
Нижнее основание изготавливается из чугуна или стали и служит неподвижной опорой. На нём закреплены опорные щёки с цилиндрическими валиками, расстояние между осями которых образует базу L. Именно эта база фигурирует в расчёте синуса угла. Точность базы критична: по данным технической документации на синусные плиты, отклонение межосевого расстояния не должно превышать ±0,01 мм, иначе угловая погрешность накапливается при каждом повороте.
Поворотный механизм — это подвижная платформа, соединённая с основанием через систему валиков и зажимных элементов. В одноповоротных моделях подвижный узел вращается вокруг одной оси, в двухповоротных — вокруг двух взаимно перпендикулярных осей. Фиксация угла осуществляется рукояткой или винтовыми прихватами, которые жёстко скрепляют платформу со щеками после установки на нужный угол.
Магнитный блок — это рабочая поверхность, на которой базируется заготовка. Внутри корпуса размещены постоянные магниты из неодим-железо-бора (NdFeB), подвижный магнитный узел и система переключения. При повороте рукоятки на 180° магнитный узел смещается относительно полюсных пластин, и магнитный поток либо замыкается через заготовку (включено), либо замыкается внутри корпуса (выключено). Такая схема не потребляет энергию в рабочем состоянии и не нагревается, что выгодно отличает постоянные магнитные плиты от электромагнитных аналогов.
Инженерные нюансы: что скрыто под рабочей поверхностью
Межполюсной шаг — расстояние между соседними магнитными полюсами на рабочей поверхности — определяет минимальный размер заготовки, которую плита способна удерживать. Стандартные синусные плиты имеют шаг 15 мм при ширине полюса 5 мм, что накладывает ограничение: деталь должна перекрывать не менее двух полюсов. Для заготовок мельче 15–20 мм в поперечнике требуется плиты магнитные синусные мелкополюсные с шагом 2 мм (0,5 + 1,5 мм), которые удерживают детали размером от 10 мм.
Удельная сила притяжения по ГОСТ 16528-87 составляет не менее 80 Н/см². Это значение измеряется на образцовой детали размером 40–50 мм и зависит от толщины и шероховатости заготовки: тонкий лист или деталь с грубой поверхностью снижают фактическое усилие зажима.
Материал магнитов NdFeB теряет свойства при нагреве выше 80°C. При шлифовании без охлаждения рабочая зона может приблизиться к этому порогу, поэтому интенсивное охлаждение удлиняет срок службы плиты и сохраняет стабильность удержания.
Что регламентирует ГОСТ 16528-87 для синусных плит?
ГОСТ 16528-87 «Плиты прямоугольные магнитные. Общие технические условия» распространяется на прямоугольные магнитные плиты классов точности Н, П, В, А и С, включая синусные модели. Стандарт устанавливает основные параметры, технические требования, правила приёмки и методы контроля для плит с ручным переключением и дистанционным управлением.
Документ нормирует классы точности: Н — нормальная, П — повышенная, В — высокая, А — особо высокая, С — специальная. Для синусных плит критичны два параметра: отклонение от плоскостности рабочей поверхности и параллельность рабочей поверхности основанию. Эти допуски определяют, насколько точно установленный угол будет соответствовать расчётному.
Стандарт также фиксирует требования к удельной силе притяжения. Для плит общего назначения минимальное значение составляет 80 Н/см² . Это означает, что на каждый квадратный сантиметр площади контакта заготовки с рабочей поверхностью плита должна обеспечивать усилие не менее 80 ньютонов. Усиленные модели, не охваченные базовым ГОСТом, могут выдавать до 180 Н/см², но такие плиты изготавливаются по техническим условиям производителя.
ГОСТ определяет и комплектность поставки: крепёж, паспорт изделия, сертификат соответствия. Паспорт содержит сведения о базе между валиками, наборе установочных планок и их высотах, что необходимо для расчёта углов на конкретной плите.
Классы точности магнитных плит по ГОСТ 16528-87
- Н — нормальная точность, для черновых и получистовых операций
- П — повышенная точность, для чистового фрезерования и шлифования
- В — высокая точность, для инструментального производства
- А — особо высокая, для контрольных операций и калибров
- С — специальная, для уникальных задач с индивидуальными допусками
Порядок работы с синусной плитой: пошаговый алгоритм
Работа с синусной плитой требует последовательного выполнения операций: подготовка, установка угла, базирование заготовки, включение магнита и контроль. Нарушение любого этапа приводит к погрешности обработки или отрыву детали.
Как выставить угол с помощью концевых мер?
Угол на синусной плите устанавливается через подкладывание концевых мер длины под свободный валик. Расчёт ведётся по формуле sin α = H / L, где H — суммарная высота блока концевых мер, L — база между осями валиков, указанная в паспорте плиты. Например, для базы 200 мм и угла 30° требуется H = 200 × 0,5 = 100 мм.
Практическая последовательность: очистите рабочую поверхность и валики от стружки и абразива, соберите блок концевых мер нужной высоты, подложите его под валик со стороны свободного конца, затем плавно поверните магнитный блок до касания валика с мерами. После касания затяните фиксирующие винты и прихваты. Проверьте угол индикатором или синусной линейкой, если требуется точность выше 5 угловых минут.
Двухповоротные плиты позволяют задать составной угол: сначала выставляется продольный наклон, затем поперечный. Важно учитывать, что при двухповоротной установке реальный угол обработки не равен сумме двух углов — он рассчитывается по сферической тригонометрии, и для сложных случаев требуется отдельная таблица пересчёта.
Совет эксперта компании «ПРОМСЕРВИС-М»: Никогда не используйте для выставления угла случайные подкладки — только аттестованные концевые меры длины или установочные планки из комплекта плиты. Погрешность высоты подкладки в 0,05 мм при базе 200 мм даёт угловую ошибку около 1 угловой минуты, что на длине 100 мм выливается в отклонение более 0,03 мм.
Как установить заготовку и включить магнит?
Заготовка устанавливается на рабочую поверхность плиты после выставления угла. Для тонких деталей используйте последовательное намагничивание: сначала включите плиту на минимальную мощность (если модель поддерживает регулировку), затем постепенно увеличивайте. Резкое включение полного магнитного потока деформирует тонкие пластины и снижает точность обработки.
Магнитный блок включается поворотом съёмной рукоятки на 180° до упора. Усилие переключения по документации не должно превышать 80 Н, что соответствует комфортному усилию руки взрослого человека. Если рукоятка идёт туго, проверьте чистоту механизма: забивание стружкой — основная причина преждевременного износа переключателя.
После установки заготовки убедитесь, что она перекрывает не менее двух полюсов. Для мелких деталей используйте мелкополюсные плиты или устанавливайте несколько заготовок на общую пластину-спутник, которая увеличивает площадь контакта и стабильность удержания.
Как избежать деформации тонких заготовок?
Тонкостенные детали (толщиной менее 5 мм) при магнитном зажиме деформируются из-за неравномерного распределения магнитного потока. Решение — использование промежуточной пластины-спутника из мягкой стали толщиной 8–10 мм, которая устанавливается между плитой и заготовкой. Пластина выравнивает магнитный поток и распределяет усилие по всей площади контакта.
Другой приём для тонких деталей — шлифование с минимальной глубиной резания и обильным охлаждением. Тепловые деформации при шлифовании без СОЖ могут превысить упругие деформации от магнитного поля и свести на нет все преимущества прецизионной установки угла.
Совет эксперта компании «ПРОМСЕРВИС-М»: Если после выключения плиты заготовка не снимается свободно, не сдвигайте её силой — остаточный магнетизм может удерживать деталь. Включите плиту на 2–3 секунды и выключите снова: цикл перемагничивания снижает остаточную индукцию. Для критичных деталей используйте внешний размагничивающий дроссель.
От механического зажима к магнитному
До появления комбинированных синусно-магнитных приспособлений задача угловой обработки ферромагнитных заготовок решалась двумя независимыми путями: установкой детали в синусные тиски или на универсальный синусный стол с механическим креплением. Оба решения имели критические недостатки.
Синусные тиски создавали сосредоточенное усилие зажима в двух точках, что приводило к деформации тонких заготовок и «отжиму» при шлифовании. Универсальные синусные столы с прихватами требовали ручной установки каждого прихвата, что занимало минуты и не гарантировало повторяемости: оператор не мог воспроизвести одинаковое усилие зажима от детали к детали. Для серийного производства эти методы были неприемлемы.
В 1930-х годах появились первые электромагнитные плиты с механизмом наклона. Патент США 2 111 299, выданный в 1938 году, описывает конструкцию, в которой электромагнитный стол установлен на двух цилиндрических валиках с возможностью наклона в двух направлениях. Угол задавался через концевые меры, подкладываемые под валик. Это была революция: заготовка удерживалась равномерно по всей площади, без точечных зажимов и деформаций. Однако электромагнитные плиты требовали постоянного питания, грелись при работе и при отключении электроэнергии мгновенно теряли удержание.
Тупиковой ветвью развития оказались вакуумные плиты для ферромагнитных материалов — попытка применить принцип вакуумного зажима к металлам не дала результата из-за невозможности создать достаточное разрежение в зазоре между поверхностью плиты и непористой заготовкой. Другой альтернативой были клеевые составы для фиксации при шлифовании, но они требовали времени на полимеризацию, не выдерживали усилий резания и оставляли загрязнения на рабочей поверхности.
Современная синусная магнитная плита на постоянных магнитах NdFeB решает все три проблемы предшественников: равномерный зажим без деформации, отсутствие энергопотребления и нагрева, мгновенное переключение и стабильность усилия на протяжении всего срока службы. Комбинация магнитного блока с прецизионным синусным механизмом превратила два отдельных приспособления в один инструмент, сократив время установки и повысив точность.
Что делать с немагнитными деталями: альтернативы и компромиссы
Самый весомый контраргумент против универсального применения синусных магнитных плит формулируется так: для немагнитных материалов они бесполезны, а для крупногабаритных заготовок ограничены грузоподъёмностью и площадью. Титан, алюминий, медь, латунь, аустенитная нержавеющая сталь не взаимодействуют с магнитным полем, и плита не удерживает их вовсе.
Этот аргумент справедлив в сценариях, где номенклатура деталей включает преимущественно цветные сплавы или крупные корпусные детали массой более 50–80 кг. Синусная плита размерами 125×250 мм имеет ограниченную рабочую зону и не предназначена для тяжёлых заготовок. В таких случаях альтернативы — механические синусные тиски, специализированные приспособления с базированием по отверстиям или универсальные поворотные столы с креплением через Т-пазы — действительно выигрывают.
Однако для целевой аудитории синусных магнитных плит — инструментальных и шлифовальных производств, где обрабатываются закалённые стали, быстрорежущие сплавы, твердосплавные пластины и ферритовые заготовки — контраргумент не работает. Ферромагнитные материалы составляют основную номенклатуру этих производств. Для крупногабаритных деталей выпускаются плиты размерами до 400×125 мм и более, а удельное усилие 80 Н/см² при площади 500 см² даёт номинальное удержание 4000 Н (около 400 кгс), что достаточно для большинства операций шлифования и фрезерования.
Компромисс для смешанной номенклатуры — комбинированные решения: синусная магнитная плита для ферромагнитных деталей и быстросменные механические приспособления для остальных. Универсализм не достигается одним инструментом, но для профильных задач синусная плита остаётся оптимальным выбором.
Технические характеристики и сравнительный анализ
Выбор синусной магнитной плиты сводится к сопоставлению трёх параметров: базы между валиками, удельной силы притяжения и межполюсного шага. Эти характеристики определяют, какие заготовки можно обрабатывать и с какой точностью.
Сравнение с прямоугольной магнитной плитой показывает, что синусная модель проигрывает в высоте рабочей зоны (из-за поворотного механизма) и массе, но выигрывает в функциональности. Прямоугольная плита жёстче и ниже, что даёт больше пространства под шпинделем, но не позволяет устанавливать углы. Синусная плита добавляет 30–60 мм высоты, и это необходимо учитывать при работе на станках с ограниченным ходом по Z.
Сравнение с синусными тисками выявляет компромисс между универсальностью и специализацией. Тиски работают с любыми материалами, включая немагнитные, но деформируют тонкие заготовки. Магнитная плита обеспечивает равномерный зажим без деформации, но только для ферромагнитных материалов. Выбирая магнитную плиту ради точности и отсутствия деформаций, мы жертвуем совместимостью с цветными сплавами и крупными заготовками.
| Параметр сравнения | Синусная магнитная плита | Прямоугольная магнитная плита | Синусные тиски |
|---|---|---|---|
| Установка угла | 0–60° (продольный), 0–45° (поперечный) | Нет | 0–45°, ограниченный диапазон |
| Работа с немагнитными материалами | Нет | Нет | Да |
| Деформация тонких заготовок | Минимальная | Минимальная | Высокая |
| Высота рабочей зоны | 80–150 мм | 50–80 мм | 60–120 мм |
| Энергопотребление | Отсутствует (постоянные магниты) | Отсутствует (постоянные магниты) | Отсутствует |
| Характеристика | Типовое значение | Примечание |
|---|---|---|
| Удельная сила притяжения | 80 Н/см² (по ГОСТ 16528-87) | Минимум для деталей 40–50 мм |
| Межполюсной шаг (стандарт) | 15 мм (ширина полюса 5 мм) | Минимальная деталь ~20 мм |
| Межполюсной шаг (мелкополюсный) | 2 мм (0,5 + 1,5 мм) | Минимальная деталь ~10 мм |
| База между валиками | 100, 200, 250 мм | Указана в паспорте плиты |
| Угол наклона (одноповоротная) | 0–60° | Зависит от модели |
| Угол наклона (двухповоротная) | Продольный 0–60°, поперечный 0–45° | Составной угол рассчитывается отдельно |
| Максимальная рабочая температура | 80°C | Ограничение по материалу NdFeB |
| Материал магнитов | NdFeB (неодим-железо-бор) | Сохранение свойств без питания |
Мини-кейс: обработка тонкой пластины из закалённой стали под углом 15°
Проблема: требовалось отшлифовать фаску под углом 15° на пластине из стали ХВГ размером 80×40×3 мм. Пластина тонкая, при зажиме в тисках деформировалась, после обработки «отпружинивала» и фаска не соответствовала чертежу. Допуск на угол составлял ±10 угловых минут.
Решение: пластина установлена на синусную магнитную плиту с мелкополюсным шагом (2 мм) через стальную пластину-спутник толщиной 10 мм. Угол 15° выставлен концевыми мерами: для базы 200 мм требуемая высота H = 200 × sin 15° = 200 × 0,2588 = 51,76 мм. Магнит включён плавно, с промежуточной паузой 2 секунды для выравнивания магнитного потока. Шлифование выполнено с охлаждением и глубиной резания 0,01 мм за проход.
Результат: отклонение угла фаски составило 4 угловые минуты, что укладывается в допуск. Деформация пластины после выключения магнита отсутствовала — плоскостность восстановилась до исходных 0,02 мм. Время установки и настройки: 6 минут против 15 минут, которые уходили на попытки выставить пластину в тисках без деформации.
Часто задаваемые вопросы
Можно ли обрабатывать на синусной магнитной плите немагнитные материалы?
Нет, плита удерживает только ферромагнитные заготовки: конструкционные и инструментальные стали, чугуны, некоторые сплавы на основе железа и никеля. Алюминий, медь, латунь, титан и аустенитные нержавеющие стали не взаимодействуют с магнитным полем. Для них требуются механические приспособления.
Какой минимальный размер детали можно закрепить на синусной плите?
Стандартная синусная плита с межполюсным шагом 15 мм удерживает детали размером не менее 15–20 мм в поперечнике. Для мелких заготовок от 10 мм предназначены плиты магнитные синусные мелкополюсные с шагом 2 мм. Детали меньше 10 мм закрепляются на пластине-спутнике.
Что делать, если после выключения магнита деталь не снимается?
Остаточный магнетизм в заготовке удерживает её на поверхности. Выполните 2–3 цикла включения-выключения плиты с интервалом 2–3 секунды. Если деталь по-прежнему не снимается, используйте внешний размагничивающий дроссель или отрывной съёмник.
Как проверить точность выставленного угла?
Контроль выполняется индикатором на стойке: обнулите его на рабочей поверхности плиты в горизонтальном положении (если есть такая возможность), затем измерьте перепад высоты на известной длине вдоль наклонной поверхности. Угол рассчитывается как арктангенс отношения перепада к длине базы измерения.
Можно ли использовать синусную плиту без охлаждения при шлифовании?
Кратковременно — да, но систематическая работа без СОЖ приводит к нагреву рабочей зоны выше 80°C, что снижает магнитные свойства NdFeB и ускоряет размагничивание. При шлифовании закалённых сталей тепловыделение высокое, поэтому охлаждение обязательно.
Заключение
Синусная магнитная плита — это инструмент, который объединяет две функции: точную установку угла через синусный механизм и равномерный магнитный зажим без деформации заготовки. ГОСТ 16528-87 регламентирует ключевые параметры: удельную силу притяжения не менее 80 Н/см², классы точности и требования к комплектности. Правильная эксплуатация включает расчёт высоты концевых мер по базе между валиками, плавное включение магнита для тонких деталей и контроль межполюсного шага при работе с мелкими заготовками.
Выбирая магнитную синусную плиту ради точности угловой обработки, мы принимаем компромисс: совместимость только с ферромагнитными материалами и ограничение по высоте рабочей зоны. Для инструментального и шлифовального производства этот компромисс оправдан. Если плита требуется для работы с мелкими деталями, выбирайте мелкополюсные модели с шагом 2 мм.