
Поворотный стол для фрезерного станка — это прецизионное приспособление, предназначенное для точного углового позиционирования заготовки в процессе обработки. Он позволяет выполнять фрезерование пазов, сверление отверстий по окружности, обработку граней и криволинейных поверхностей за один установ детали. В отличие от обычного координатного стола, поворотный обеспечивает вращение заготовки вокруг горизонтальной или вертикальной оси с высокой точностью, что критически важно для изготовления шестерён, фланцев, кулачков и других деталей с угловыми элементами. Цена деления лимба такого стола обычно составляет от 1 угловой минуты до 10 угловых секунд в зависимости от класса точности и передаточного числа червячной пары.
Ниже представлен исчерпывающий разбор конструкции, принципов работы, методик деления и практических аспектов эксплуатации поворотных столов в условиях современного металлообрабатывающего производства.
Устройство поворотного стола станка
Поворотный стол фрезерного станка — это съёмное или встроенное устройство, главной функцией которого является точный поворот заготовки на заданный угол с последующей фиксацией для выполнения операций фрезерования, сверления или растачивания. Его применение устраняет необходимость переустановки детали при обработке нескольких поверхностей, что напрямую снижает погрешность взаимного расположения и экономит вспомогательное время.

В производственной практике этот узел классифицируется по нескольким признакам. По количеству осей поворота выделяют одноосевые (вращение вокруг одной оси) и двухосевые столы, позволяющие менять угловое положение в двух плоскостях. По ориентации оси вращения различают горизонтальные и вертикальные модели, а также универсальные горизонтально-вертикальные, которые можно переставлять. По типу привода зажима поворотной части — устройства с ручным, пневматическим или гидравлическим механизмом фиксации. Для серийного производства выпускаются столы с серводвигателями и числовым программным управлением, обеспечивающие автоматическую смену позиций.
Основное назначение поворотного стола — обеспечение углового деления. Это востребовано при изготовлении деталей с отверстиями, расположенными по окружности (крепёжные фланцы, делительные диски), при фрезеровании шлицев и зубьев, при обработке многогранников и пазов, ориентированных под углом друг к другу. Устройство поворотного стола для фрезерного станка позволяет также осуществлять круговое фрезерование, при котором подача осуществляется вращением стола, а не перемещением инструмента.
Совет эксперта компании «ПРОМСЕРВИС-М»: Перед началом работы с поворотным столом всегда проверяйте осевое биение планшайбы и параллельность её рабочей поверхности направлению продольной подачи станка. Даже незначительное отклонение в 0,02 мм может привести к накоплению погрешности при обработке нескольких деталей в серии. Установите индикатор на шпиндель и проверьте биение по внутреннему конусу и наружной цилиндрической выточке — эти поверхности являются технологическими базами.
Как устроен поворотный стол: разбор конструкции
Устройство поворотного стола для фрезерного станка базируется на червячной передаче, которая обеспечивает высокое передаточное отношение и самоторможение. Основными элементами являются корпус, поворотная планшайба, червячная пара, делительный механизм и зажимное устройство.
Корпус отливается из высокопрочного чугуна и служит неподвижным основанием, которое крепится к рабочему столу станка через Т-образные пазы или болтовые соединения. Внутри корпуса располагается червяк, соединённый с маховиком управления, и червячное колесо, жёстко связанное с поворотной планшайбой. Передаточное число червячной пары для стандартных столов составляет 1:90, что означает 90 оборотов маховика для полного оборота планшайбы на 360 градусов. Такое соотношение даёт минимальную цену деления лимба в 1 угловую минуту на основных моделях.
Планшайба представляет собой массивный диск с Т-образными пазами для крепления заготовок или приспособлений. В центре планшайбы обычно имеется коническое отверстие под конус Морзе (КМ3 или КМ4), используемое для базирования центров, оправок или задней бабки. На периферии планшайбы нанесена градуировка от 0 до 360 градусов, а на корпусе — нониус для отсчёта дробных долей градуса.
Делительный механизм включает в себя делительный диск с отверстиями и фиксатор. Делительный диск закрепляется на маховике или на валу червяка, а фиксатор входит в отверстия диска, обеспечивая точную остановку в заданных позициях. Зажимное устройство (обычно эксцентриковый или клиновой механизм) предназначено для разгрузки фиксатора от технологических усилий резания, которые могут сместить планшайбу. По данным исследований, на точность взаимного расположения обрабатываемых поверхностей в 60–80% случаев влияют именно погрешности делительного устройства.
Как работает поворотный стол: принцип действия и передача движения
Принцип работы поворотного стола основан на преобразовании вращательного движения маховика в медленное и точное вращение планшайбы через червячную передачу. Вращение от маховика передаётся на червяк, который находится в зацеплении с червячным колесом. Червячное колесо жёстко связано с планшайбой, поэтому поворот маховика на определённый угол вызывает пропорциональный поворот заготовки.
Ключевое преимущество червячной передачи — самоторможение. Угол подъёма витков червяка меньше угла трения, поэтому при снятии усилия с маховика планшайба не проворачивается под действием сил резания. Это позволяет использовать стол без постоянного зажима, хотя для ответственных операций зажимное устройство всё же применяется для повышения жёсткости системы.
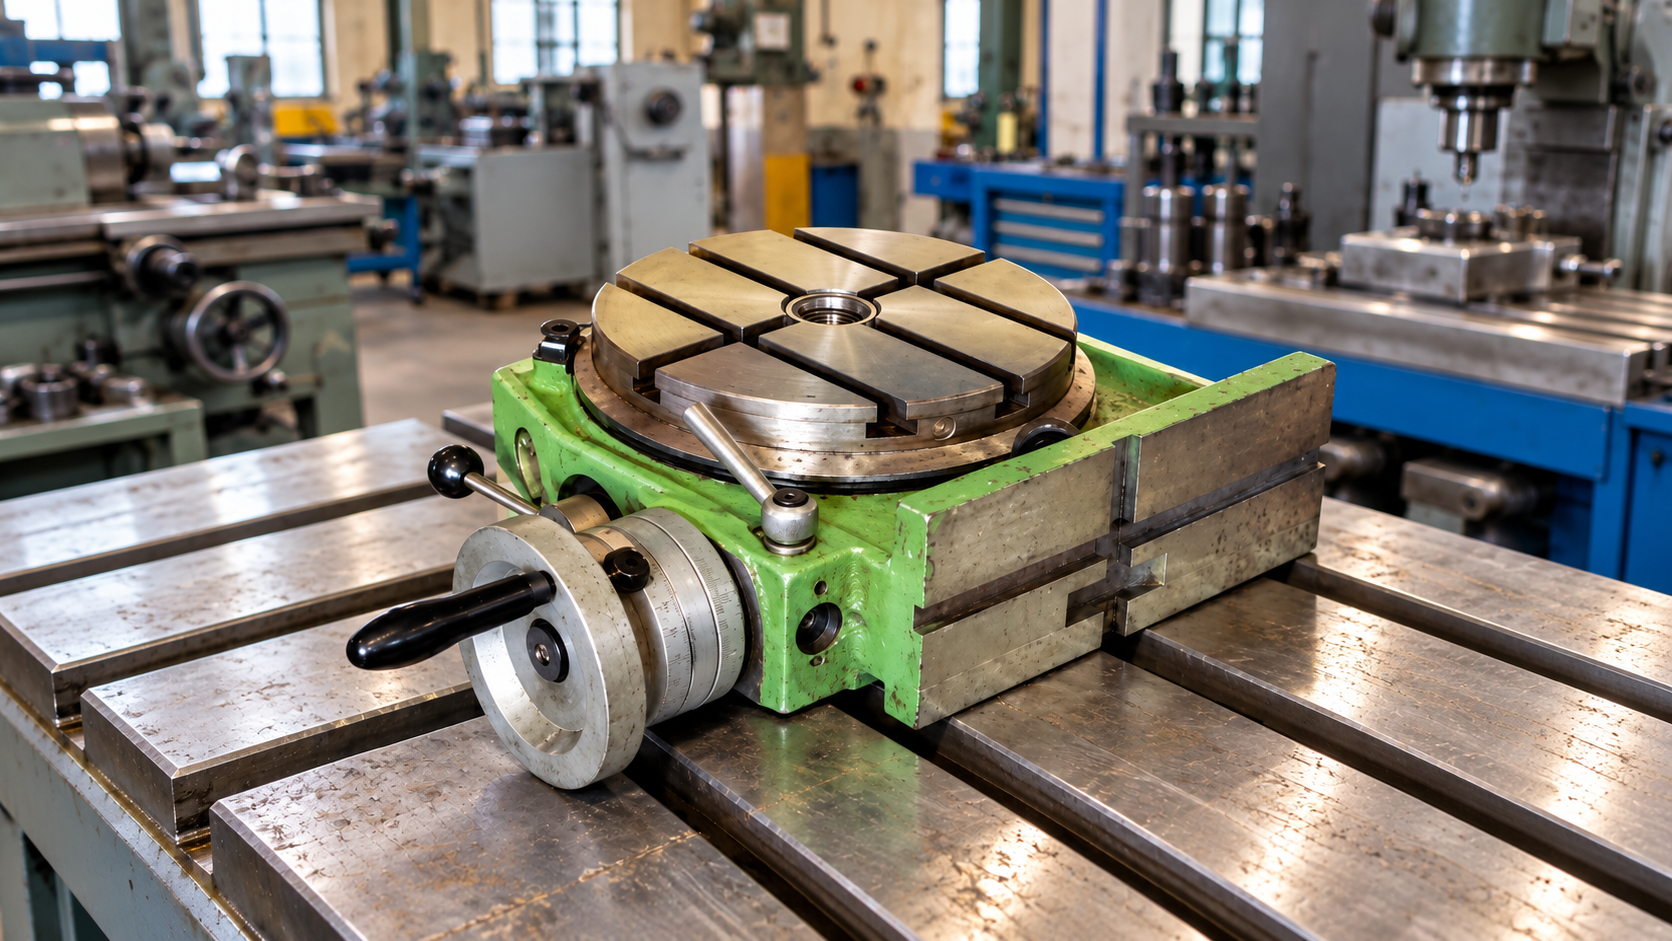
Управление углом поворота осуществляется по лимбу, закреплённому на валу червяка. Цена деления лимба маховика зависит от передаточного числа и градуировки. Для стола с передаточным отношением 1:90 один оборот маховика соответствует повороту планшайбы на 4 градуса. Если лимб имеет 240 делений, цена одного деления составляет 1 угловую минуту. Точность отсчёта повышается с помощью нониуса, позволяющего считывать доли деления. На некоторых моделях цена деления лимба маховика достигает 10 угловых секунд, что обеспечивается дополнительной градуировкой.
При работе на поворотном столе важно учитывать люфт в червячной паре. Производители предусматривают регулировку зацепления червяка с колесом для компенсации износа. Перед началом точных работ рекомендуется выбирать люфт, подводя маховик к нужной позиции всегда с одной стороны — например, только по часовой стрелке.
Как выполняется деление на поворотном столе: прямые и косвенные методы
Деление на поворотном столе — это процесс последовательного поворота заготовки на равные или заданные угловые интервалы. Существует три основных метода: непосредственное деление по лимбу, простое деление с помощью делительного диска и дифференциальное деление (для сложных чисел).
Непосредственное деление применяется, когда требуемая точность невысока, а число позиций невелико. Оператор освобождает планшайбу, поворачивает её вручную до совпадения метки с нужным углом на градуировке и фиксирует. Этот метод используется для грубого позиционирования или при обработке крупных деталей, где погрешность в несколько минут дуги допустима.
Простое деление с делительным диском — наиболее распространённый метод в единичном и мелкосерийном производстве. Делительный диск имеет несколько концентрических окружностей с разным числом отверстий. Фиксатор вводится в отверстие выбранной окружности, а маховик поворачивается на число оборотов и отверстий, рассчитанное по формуле. Для стола с передаточным числом 1:90 число оборотов маховика на одно деление определяется как 90/N, где N — число требуемых делений. Например, для 125 делений на столе с передаточным отношением 1:90 потребуется 18 отверстий на окружности с 25 отверстиями.
Дифференциальное деление используется, когда число делений не может быть получено простым методом с имеющимся набором делительных дисков. В этом случае делительный диск не остаётся неподвижным, а получает дополнительное вращение через гитару сменных шестерён, связанную с планшайбой. Этот метод требует сложных расчётов и применяется редко, в основном на делительных головках, а не на стандартных поворотных столах.
От разметки по циркулю до прецизионного деления
До появления механизированных поворотных столов задача углового позиционирования решалась двумя примитивными способами. Первый — разметка заготовки с помощью циркуля, линейки и кернера с последующей установкой по разметке в тисках. Второй — использование простейших угольников и упоров, которые обеспечивали фиксацию только под углами 30, 45, 60 или 90 градусов. Оба метода обладали фатальными недостатками: низкая точность (погрешность до 0,5–1 мм при разметке), невозможность обработки деталей с большим числом позиций и крайне высокая трудоёмкость.
В середине XX века предпринимались попытки внедрить так называемые «револьверные приспособления» — многопозиционные поворотные головки с фиксацией через штифты. Эти устройства позволяли быстро менять позицию, но имели фиксированный набор углов, что ограничивало их применение. Другой тупиковой ветвью стали струбцины с градуированными секторами, которые не обеспечивали достаточной жёсткости при фрезеровании и часто смещались под нагрузкой.
Современный поворотный стол элегантно решил все эти проблемы. Червячная пара с передаточным отношением 1:90 обеспечивает плавное и точное вращение с самоторможением, делительные диски позволяют получать практически любое число делений, а зажимные механизмы надёжно фиксируют планшайбу под нагрузкой. Комбинация этих решений превратила угловое фрезерование из области высокого искусства в стандартную производственную операцию.
Поворотный стол в малосерийном производстве
Самый сильный контраргумент против использования поворотного стола в современном производстве звучит так: для обработки деталей с угловыми элементами выгоднее применять многоосевые станки с ЧПУ, которые выполняют все перемещения инструмента без переустановки заготовки. В условиях крупносерийного производства это справедливо — 5-осевой обрабатывающий центр с поворотным столом, интегрированным в конструкцию станка, обеспечивает непрерывность обработки и минимальное вспомогательное время.
Однако этот контраргумент теряет силу в контексте малосерийного, ремонтного и инструментального производства. Универсальный фрезерный станок с отдельным поворотным столом стоит на порядок дешевле многоосевого центра. Для единичного изготовления шестерни или фланца затраты на программирование и наладку ЧПУ-станка могут превысить стоимость самой детали. Кроме того, поворотный стол как отдельное приспособление обеспечивает гибкость: его можно установить на любой станок, снять и использовать для другой операции. Встроенный поворотный стол ЧПУ-станка такой мобильностью не обладает.
Таким образом, для цехов с разнообразной номенклатурой и небольшими партиями классический поворотный стол остаётся оптимальным инструментом. Его главное преимущество — универсальность при низкой стоимости владения — перевешивает недостаток в виде необходимости ручного управления.
Как работать с поворотным столом: настройка и выполнение операций
Работа на поворотном столе начинается с его установки и выверки на рабочем столе станка. Стол крепится через Т-образные пазы или с помощью прихватов, после чего индикатором проверяется параллельность рабочей поверхности планшайбы направлению продольной подачи и отсутствие осевого биения. Отклонение не должно превышать 0,02–0,03 мм для большинства операций.
Следующий этап — совмещение оси вращения планшайбы с базой заготовки. Если обработка ведётся в полярной системе координат, ось планшайбы должна совпадать с центром окружности, на которой располагаются обрабатываемые элементы. Совмещение выполняется либо по центральному коническому отверстию планшайбы, либо индикаторным методом: заготовка устанавливается на планшайбу, индикатор закрепляется на шпинделе, и при вращении планшайбы добиваются отсутствия биения базовой поверхности заготовки.
После выверки заготовка крепится к планшайбе с помощью Т-образных болтов, прихватов или магнитных плит. Для закрепления ферромагнитных деталей сложной формы часто применяются магнитные плиты, которые позволяют быстро менять заготовки без механического крепежа. Принцип работы магнитной плиты основан на замыкании магнитного потока через тело детали, что обеспечивает равномерное распределение усилия прижима по всей площади контакта. Использование магнитной плиты для шлифовального станка или фрезерного стола позволяет сократить вспомогательное время на 30–40% по сравнению с механическим крепежом.
Перед началом фрезерования необходимо рассчитать режимы резания с учётом того, что жёсткость системы «станок — стол — заготовка» ниже, чем при обработке на неподвижном столе. Вибрации и силы резания действуют на червячную передачу и зажимное устройство, поэтому подача обычно снижается на 20–30% относительно аналогичной операции на жёстком столе. После установки и зажима заготовки выполняется обработка с последовательным делением на требуемые позиции.
Мини-кейс: Изготовление фланца с 24 отверстиями
Проблема: Требуется обработать фланец диаметром 200 мм с 24 отверстиями, равномерно расположенными по окружности. Допуск на угловое положение — ±10 угловых минут. Ручная разметка и сверление по кернам не обеспечивают стабильной точности.
Решение: Фланец закреплён на поворотном столе с передаточным отношением 1:90. Для 24 делений число оборотов маховика на одну позицию: 90/24 = 3,75 оборота, или 3 полных оборота и 18 отверстий на 24-отверстной окружности делительного диска. Обработка ведётся последовательно: сверление, поворот на 3 оборота и 18 отверстий, фиксация, сверление следующего отверстия.
Результат: Общее время обработки — 45 минут. Погрешность углового положения не превысила 4 угловых минут, что укладывается в допуск. Без поворотного стола аналогичная операция с разметкой и переустановкой заняла бы не менее 2,5 часов с риском выхода за допуск.
Инженерные нюансы: малоизвестные факторы, влияющие на точность
Факт 1: Температурная деформация корпуса. Чугунный корпус поворотного стола при нагреве от работы червячной пары и тепла, передаваемого от зоны резания, изменяет геометрию. Разница температур между верхней и нижней частью корпуса в 5°C может вызвать перекос планшайбы на 10–15 угловых секунд. Для прецизионных работ рекомендуется давать столу «отлежаться» после установки на станок в течение 30–40 минут для выравнивания температуры.
Факт 2: Влияние смазки на передаточное отношение. Избыток смазки в червячной паре создаёт гидродинамический клин, который может изменять фактическое передаточное отношение на 0,1–0,2%. На первый взгляд это мизер, но при 100 делениях накопленная погрешность достигает 0,2 деления, что для прецизионных работ недопустимо. Производители рекомендуют наносить смазку тонким слоем и удалять излишки.
Факт 3: Неравномерность шага делительного диска. Даже сертифицированные делительные диски имеют погрешность расположения отверстий. Исследования показывают, что для дисков класса точности H6 отклонение шага не превышает 0,01 мм, что соответствует угловой погрешности около 2–3 угловых секунд на диаметре 100 мм. При использовании диска с меньшим классом точности погрешность может достигать 10 угловых секунд.
Факт 4: Гистерезис зажимного устройства. Клиновые и эксцентриковые зажимы обладают гистерезисом: после освобождения и повторного зажима положение планшайбы может незначительно сместиться. Величина смещения зависит от усилия зажима и состояния контактных поверхностей. Для работ с допуском менее 5 угловых минут рекомендуется использовать гидравлические зажимы с контролируемым давлением.
Сравнение поворотного стола с делительной головкой и ЧПУ-осью
Поворотный стол, делительная головка и поворотная ось с ЧПУ решают схожие задачи, но различаются по конструкции, точности и области применения. Понимание этих различий позволяет выбрать оптимальное решение для конкретного производства.
Делительная головка, в отличие от поворотного стола, обычно имеет передаточное отношение 1:40 и устанавливается на станке в вертикальном положении с возможностью наклона. Она предназначена в первую очередь для деления, а не для непрерывного вращения под нагрузкой. Поворотный стол с передаточным отношением 1:90 обеспечивает более плавное вращение и лучше подходит для кругового фрезерования. Делительная головка проигрывает столу в жёсткости при горизонтальном фрезеровании, но выигрывает в удобстве установки длинных заготовок между центрами.
Поворотная ось с ЧПУ — это интегрированное в станок решение, управляемое серводвигателем. Она обеспечивает автоматическую смену позиций, высокую скорость и повторяемость, но требует программирования и значительно дороже. Для серийного производства ЧПУ-ось безальтернативна, но для единичных работ её стоимость не окупается. Основной компромисс ЧПУ-оси заключается в том, что ради автоматизации и скорости приходится жертвовать гибкостью переналадки и мириться с высокими требованиями к квалификации оператора-программиста.
Технические характеристики и сравнительная таблица
| Параметр | Поворотный стол (1:90) | Делительная головка (1:40) | ЧПУ-ось |
|---|---|---|---|
| Передаточное отношение | 1:90 (стандарт) | 1:40 | Зависит от редуктора |
| Цена деления лимба | 1′ (1 угловая минута) | 9° за оборот маховика | 0,001° и менее |
| Макс. нагрузка (гориз.) | 250 кг (для Ø320 мм) | Зависит от модели | Зависит от модели |
| Основное применение | Круговое фрезерование, деление | Деление, установка углов | Серийная обработка |
| Стоимость (ориентир) | 26 000–75 000 ₽ | 40 000–120 000 ₽ | от 500 000 ₽ |
| Параметр | Значение |
|---|---|
| Диаметр планшайбы | 320 мм |
| Передаточное число червячной пары | 1:90 |
| Поворот за один оборот маховика | 4° |
| Цена деления лимба | 1′ |
| Центральное отверстие | Конус Морзе КМ4 |
| Ширина Т-образных пазов | 14 мм |
| Угол между пазами | 60° |
| Макс. нагрузка (горизонтально) | 250 кг |
| Макс. нагрузка (вертикально) | 125 кг |
| Масса | 55–73 кг |
Практические рекомендации по выбору и эксплуатации
Выбор поворотного стола начинается с определения максимального диаметра и массы обрабатываемых заготовок. Диаметр планшайбы должен быть не меньше диаметра детали, а для устойчивости — желательно на 20–30% больше. Если обрабатываемая окружность выходит за пределы планшайбы, потребуется использовать угловые плиты или удлинители, что снижает жёсткость системы.
Передаточное отношение влияет на точность и скорость работы. Столы с отношением 1:90 обеспечивают более высокую точность деления, но требуют больше оборотов маховика. Для работ, где точность не критична, а позиций много, иногда предпочтительнее столы с отношением 1:60 или 1:40, но их выпускается меньше. Стандарт де-факто — 1:90, и большинство делительных дисков рассчитано именно на это отношение.
При эксплуатации важно регулярно проверять состояние червячной пары и подшипников планшайбы. Люфт в подшипниках приводит к биению и снижению точности. Регулировка обычно предусмотрена конструкцией и выполняется подтяжкой гаек или клиньев. Смазка должна быть высококачественной, с противозадирными присадками, так как червячная передача работает в условиях граничного трения.
Приобретая поворотный фрезерный стол, стоит обратить внимание на комплектацию: наличие делительных дисков, задней бабки, переходных фланцев и крепежа. Отсутствие делительного диска в комплекте может превратить точное деление в трудоёмкую операцию по расчёту и изготовлению приспособлений. Поворотный стол для станка купить можно как в базовой комплектации, так и с расширенным набором аксессуаров.
Заключение
Поворотный стол для фрезерного станка остаётся востребованным инструментом в арсенале металлообработчика, несмотря на распространение многоосевых станков с ЧПУ. Его ценность — в универсальности, доступной стоимости и способности решать задачи углового деления на универсальном оборудовании. Понимание устройства, принципов работы и методик деления позволяет эффективно использовать этот инструмент для изготовления деталей с угловыми элементами, обеспечивая точность, недостижимую при ручной разметке.
Выбор между поворотным столом, делительной головкой и ЧПУ-осью определяется характером производства. Для единичных и мелкосерийных работ с разнообразной номенклатурой классический поворотный стол с ручным управлением даёт наилучшее соотношение возможностей и затрат. Для серийного производства автоматизированные решения оправданы, но требуют существенно больших инвестиций.